

CEWELD Ultraclean
Průlomová inovace, která upřednostňuje pohodu svářeče a zvyšuje výkon svařování!
Svařovací dráty CEWELD® Ultra Clean
Průlomová inovace, která upřednostňuje pohodu svářeče a zvyšuje výkon svařování!
Nová řada svařovacích drátů CEWELD® Ultra Clean zahrnuje svařovací dráty CEWELD® Ultra Clean II, CEWELD® Ultra Clean III a CEWELD® Ultra Clean ER 110 Ti.
Tyto nepoměděné dráty jsou navrženy tak, aby Vaše svařovací procesy byly bezpečnější, efektivnější a neuvěřitelně nákladově efektivní.
Dráty CEWELD® Ultra Clean mají jedny z nejnižších emisí dýmů ze všech svařovacích drátů na trhu.
Stabilitu oblouku zlepšuje speciální povlak, který také snižuje tření v hořáku přibližně o 50 % ve srovnání se svařovacím drátem s měděným povlakem. Svar je prakticky bez silikátů, což minimalizuje potřebu dodatečného opracování.
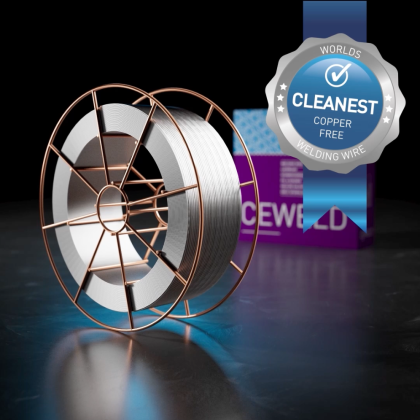
Speciálně vyvinutý šetrný postup tažení drátu zajišťuje vysoce čistý a hladký povrch drátu. Na tento povrch je pak aplikovaný speciální povlak, který chrání drát před korozí a snižuje tření drátu v podávací soustavě. Díky této povrchové úpravě je zajištěné velmi stabilní a spolehlivé podávání drátu, což je velmi důležité při podávání drátu na dlouhé vzdálenosti anebo u robotizovaných pracovištích.
Hlavní výhody drátů CEWELD® Ultra Clean
• Až o 80 % méně silikátů
• Téměř bez rozstřiku
• Dokonalé a čisté svarové spoje
• Až o 65 % méně svářečského dýmu
• Žádné vdechování měděných výparů ve svářečském dýmu
• Až o 50 % nižší odpor v hořáku
• Ideální pro vysoce výkonné svařování s vysokou rychlostí podávání drátu
• Ideální pro robotické svařování, včetně 3D aplikací
• Zaručená vysoká mez kluzu
• Vhodné i pro náročné offshore podmínky
• Vynikající pro konstrukční díly vyžadující tepelné zpracování po svařování (PWHT)
• Ekologicky šetrné
Během svařovacího procesu vznikají v důsledku oxidace legujících prvků silikáty (křemíkové vměstky), které se vyplavují na povrch svarové lázně a shlukují se do sklovitých ostrůvkových útvarů.
Tyto silikáty mohou způsobit vady při vícevrstvém svařování anebo při následné povrchové úpravě svařenců nátěrem anebo lakováním a je nutné je odstranit. Potřeba dodatečného čištění svarových housenek od silikátů vede ke zvýšení nákladů na finální výrobek.
Množství a velikost těchto silikátů ovlivňuje mnoho faktorů, včetně: obsah křemíku v svařovacím drátu, obsah křemíku v základním materiálu, přítomnost okují a dalších kontaminantů v základním materiálu, parametry svařování a v podstatné míře čistota povrchu svařovacího drátu.
Zbytky prostředků použitých ve výrobě při tažení drátu a další nečistoty na povrchu svařovacího drátu mají velký vliv na tvorbu těchto silikátů. Vynikající čistota povrchu drátů CEWELD® Ultra Clean zaručuje vizuálně dokonalý svar s minimálním výskytem silikátových ostrůvků.
Během svařovacího procesu vznikají v důsledku oxidace legujících prvků silikáty (křemíkové vměstky), které se vyplavují na povrch svarové lázně a shlukují se do sklovitých ostrůvkových útvarů.
Tyto silikáty mohou způsobit vady při vícevrstvém svařování anebo při následné povrchové úpravě svařenců nátěrem anebo lakováním a je nutné je odstranit. Potřeba dodatečného čištění svarových housenek od silikátů vede ke zvýšení nákladů na finální výrobek.
Množství a velikost těchto silikátů ovlivňuje mnoho faktorů, včetně: obsah křemíku v svařovacím drátu, obsah křemíku v základním materiálu, přítomnost okují a dalších kontaminantů v základním materiálu, parametry svařování a v podstatné míře čistota povrchu svařovacího drátu.
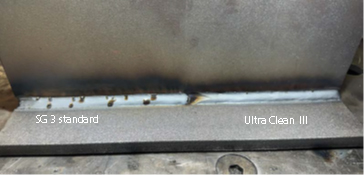
Zbytky prostředků použitých ve výrobě při tažení drátu a další nečistoty na povrchu svařovacího drátu mají velký vliv na tvorbu těchto silikátů. Vynikající čistota povrchu drátů CEWELD® Ultra Clean zaručuje vizuálně dokonalý svar s minimálním výskytem silikátových ostrůvků.
Řada svařovacích drátů CEWELD® Ultra Clean zahrnuje:
CEWELD® Ultra Clean II Technicky-list-CEWELD-Ultra-Clean-II.pdf
AWS A 5.18: ER 70S-6
EN ISO 14341-A: G 42 4 M21 3Si1
EN ISO 14341-A: G 42 3 C1 3Si1
SCHVÁLENÍ: CE, TÜV: (20379), DB: 42.206.06
CEWELD® Ultra Clean III Technicky-list-CEWELD-Ultra-Clean-III.pdf
AWS A 5.18: ER 70S-6
EN ISO 14341-A: G 46 5 M21 4Si1
EN ISO 14341-A: G 42 4 C1 4Si1
SCHVÁLENÍ: CE, TÜV: (20200), DB: (42.206.04)
CEWELD® Ultra Clean ER 110 Ti Technicky-list-CEWELD-Ultra-Clean-ER-110-Ti.pdf
AWSA 5.28: ER 110S-G
EN ISO 16834-A: G 69 6 M21 Mn3Ni1CrMo
SCHVÁLENÍ: CE, TÜV: (20387)
| CEWELD | C | Si | Mn | P | S | Cr | Ni | Mo | Cu | Jiné |
|---|---|---|---|---|---|---|---|---|---|---|
| UltraClean II | 0,07 | 0,8 | 1,45 | 0,012 | 0,012 | 0,01 | 0,025 | 0,01 | 0,01 | <0,02 |
| UltraClean III | 0,08 | 0,8 | 1,7 | 0,012 | 0,015 | 0,01 | 0,025 | 0,01 | 0,01 | <0,02 |
| UltraClean ER 110 Ti | 0,07 | 0,6 | 1,6 | 0,012 | 0,015 | 0,35 | 1,35 | 0,40 | 0,075 | <0,02 |
| CEWELD | Rp0,2 (MPa) | Rm (MPa) | A5 (%) | Vrubová houževnatost (J) |
|---|---|---|---|---|
| UltraClean II | 450 | 550 | 31 | -40°C > 95 |
| UltraClean III | 520 | 620 | 26 | -50°C > 100 |
| UltraClean ER 110 Ti | 750 | 870 | 18 | -60°C > 100 |
Neustále usilujeme o rozšiřování této úspěšné řady. Další typy budou následovat jak pro svařování v ochranné atmosféře, tak pro svařování pod tavidlem.
WIRPO s.r.o.
Škrobárenská 518/16
617 00 Brno
obchod@wirpo.cz
CZ-2026 / WIRPO s.r.o.